1. 基材对比(铜条类)
| 材料 | 特点 | 适用 | 公差 | 硬度与回弹特性 | 载流能力 |
|---|---|---|---|---|---|
| 紫铜 T2(红铜) | 导电率最高(≈100% IACS)、耐蚀好、较软 | 大电流、追求低电阻 | 按图纸确认 | 较软,回弹大,需补偿 | 高 |
| 黄铜 H62/H65 | 强度硬度高、加工与冲压性好、成本适中 | 通用 SMT 贴片铜片主力基材 | 按图纸确认 | 硬度适中,回弹小 | 中高 |
| 磷铜 | 弹性好、耐磨 | 弹性端子类(少用于纯载流) | 按图纸确认 | 弹性好,回弹适中 | 中 |
| 锰钢/镀镍锰钢 | 强度高、成本低 | 结构+轻度载流场合(注意导电性低于铜) | 按图纸确认 | 硬度高,回弹小 | 低 |
补充说明:
• 铜片厚度公差建议按图纸确认,确保贴装一致性。编带包装的贴片件,厚度/平面度是关键控制项。
• 材料回弹受硬度影响,黄铜H62/H65适合大多数应用,而紫铜T2导电性好但较软,冲压时易变形。因此,需通过试模调整补偿角度,以适应不同材料的特性。
• 锰钢汇流条具有优异的抗拉强度和屈服强度,适用于高机械应力环境。选择时需根据实际应用工况,如振动、冲击等,评估所需的强度参数,并选择合适的厚度和结构形式。具体强度参数需按实测/按图纸确认。
• 紫铜导电性优于黄铜,载流能力更强;黄铜强度较高,适合需要机械强度的场合。材质选择需综合考虑导电性、强度、成本和加工工艺等因素。
2. 表面处理对比
| 镀层 | 可焊性 | 耐蚀/抗氧化 | 外观 | 成本 | 典型用途 | 厚度 |
|---|---|---|---|---|---|---|
| 镀镍 | 良(需助焊剂良好) | 好;潮湿空气中钝化膜致密、耐碱盐 | 银白偏冷、亮面 | 中 | 通用载流/抗氧化(我们主力) | 按实测/按图纸确认 |
| 镀锡(亮锡) | 优(锡润湿性最好) | 中(锡层软、易划伤氧化) | 亮银白 | 低 | 焊接友好型连接件 | 按实测/按图纸确认 |
| 镀雾锡 | 优 | 中(哑光利于上锡均匀) | 哑银灰 | 低~中 | 电池连接片、需均匀上锡 | 按实测/按图纸确认 |
| 镀金 | 优 | 优 | 金色亮面 | 高 | 高可靠/耐插拔/高频场合 | 按实测/按图纸确认 |
| 镀银 | 优 | 差(易硫化发黑) | 亮银 | 中高 | 高频大电流(需防硫化) | 按实测/按图纸确认 |
要点(产品规格书可直接用):
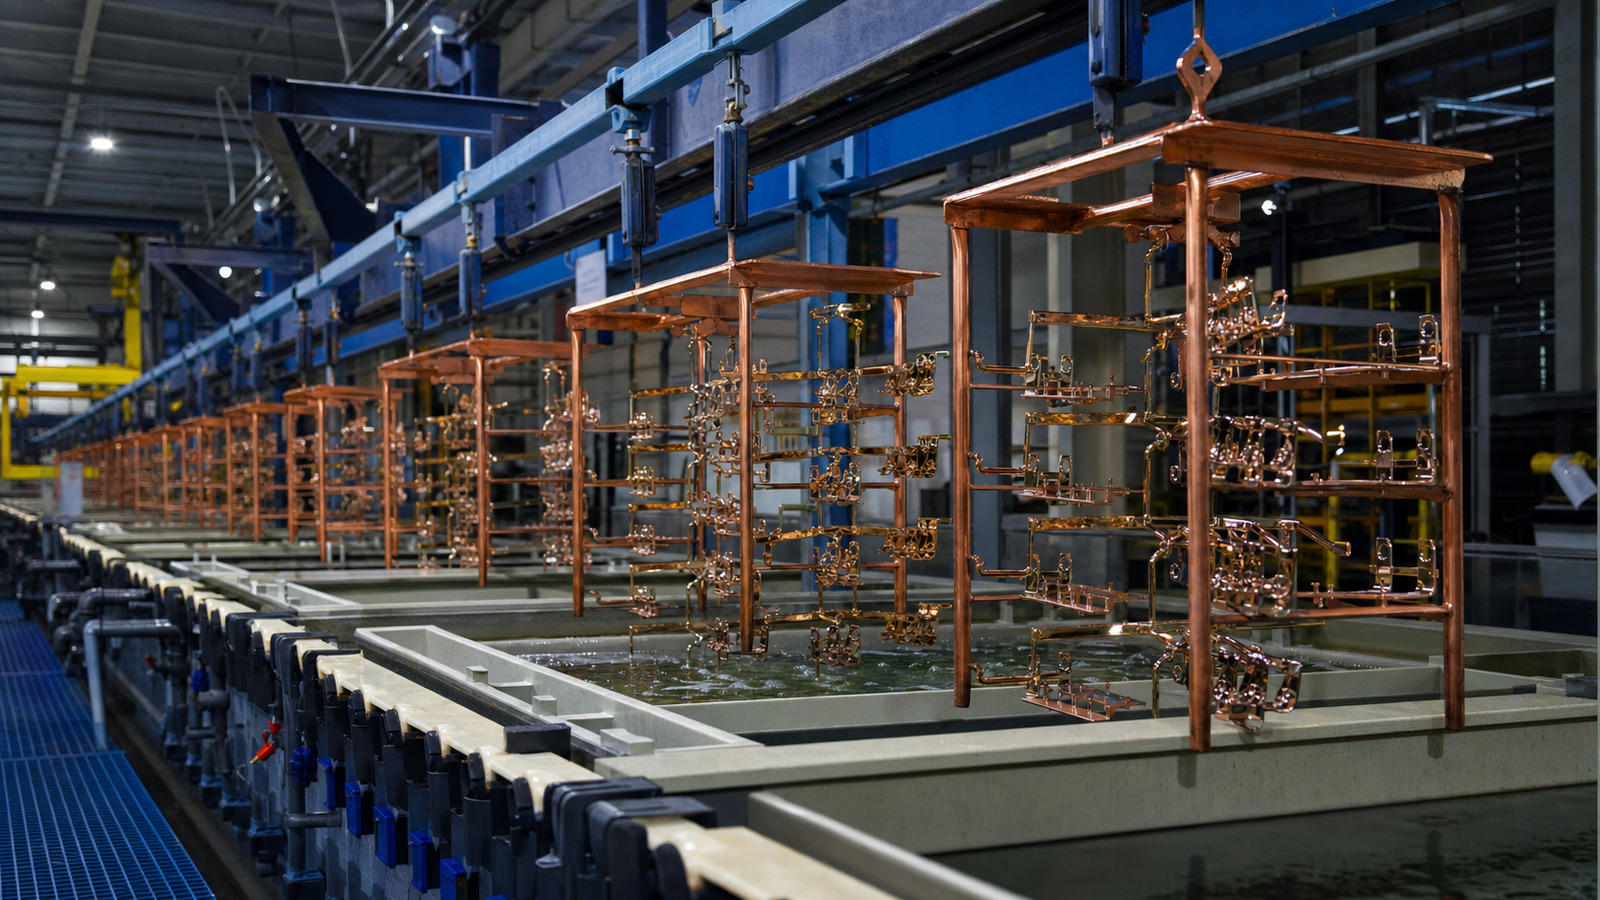
• 我们工艺路线:基材冲压 → 除油 → 电镀(镍/锡/雾锡/亮锡/金)→ 检测/编带。
补充说明:
• 镀层对散热效率的影响:镀锡利于焊接,但可能增加热阻;镀镍耐腐蚀但导热略差;镀金接触稳定但成本高。表面处理厚度需适中,过厚会增加热阻。选择应根据使用环境和可靠性要求确定。
• 铜片汇流条镀层要求:铜片汇流条在焊接前需检查镀层完整性,避免储存不当导致的氧化。镀层应具有良好的耐热性和抗氧化性,以适应回流焊工艺。
• 镀锡工艺对尺寸的影响:镀锡层厚度不均匀会改变汇流条的实际尺寸,如边角镀层过厚可能导致宽度超差。采购时需确认镀锡工艺是否影响关键尺寸。
• 紫铜镀锡层耐腐蚀性提升:紫铜镀锡材质的汇流条,其镀锡层能有效防止铜氧化,显著提升耐腐蚀性,延长产品使用寿命。
3. 镀层厚度与盐雾(质量背书)
• 镀锡 / 镀镍层厚度 2~8μm(公司标准验收口径)。
• 中性盐雾:常规 48 小时;客户有特殊要求时可做到 72 小时(公司标准验收口径)。
• 盐雾试验:NSS 中性盐雾、ASS 醋酸盐雾、CASS 铜盐加速醋酸盐雾;评级参考 GB/T 6461。
• 可送第三方盐雾测试,随货提供相关检测资料;具体规格如需数值报告可按订单确认。
4. 选择建议
• 通用 PCB 载流/贴片 → 黄铜镀镍(耐蚀+可焊平衡,出货主力)。
• 追求焊接一致性/电池连接 → 黄铜/紫铜镀锡(或雾锡)。
• 高频/高可靠/特殊触点 → 镀金。
• 超大电流 → 紫铜基材(T2),必要时镀锡降低接触电阻。
盐雾时长口径(公司标准)
• 常规按 48 小时中性盐雾控制;客户有特殊要求时可做到 72 小时。
• 对外:"中性盐雾 NSS 常规 48h,可按客户要求加严至 72h(可提供测试报告)"。
• 行业背景:普通电镀镍裸件盐雾表现有限,通常需加厚/钝化/防锈油辅助;我们按 2~8μm 镀层厚度控制。
镀层厚度检测(写质检流程)
• 常用方法:库仑法(电解测厚,破坏性)、XRF/X 射线荧光(无损);多层镀(如铜镀镍镀锡)用库仑法(DIN EN ISO 2177 类)或 Fischer CMS2 类设备。
黄铜防氧化与存储
• 成品存储建议:防潮袋/干燥剂、避免与硫/酸气接触;镀层产品注意镀后清洗与干燥。
无铅镀锡与晶须(行业注意点)
• 无铅纯锡镀层有"锡晶须"风险(可致短路),管控方向:雾锡(Matte Sn)可抑制生长、控制镀层应力/厚度、加退火或合金元素(如 Sn-Bi/Sn-Cu);行业有 IATF/JEDEC 相关建议。
镀雾锡表面特性
• 镀雾锡表面呈雾面,有利于均匀上锡。
• 抑制锡须倾向,适合对长期可靠性要求高的场合。
• 高温高湿环境下表现稳定,需按实测评估其焊接可靠性。
• 建议在干燥环境下保存,以保持其性能。
镀镍层应用场景
• 镀镍层致密耐蚀、抗氧化,通用性强。
• 适合长期存储与通用导流场景。
• 耐腐蚀性好,但焊接性不如镀锡。
• 适合需要长期存储的电子组件。
镀金层成本与优势
• 镀金接触稳定、抗氧化,用于高可靠/采样类场合。
• 提供最佳长期稳定性,但成本较高。
• 适合精密测量、医疗电子等对稳定性要求极高的场景。
• 工厂来料先核对外形与镀层再上机,确保镀层完整性。
紫铜镀锡焊接特性
• 紫铜镀锡后焊接性良好,上锡快、焊点饱满。
• 紫铜质地较软,在精密冲压成型时需注意保持模具锋利,避免变形。
黄铜冲压成型优势
• 黄铜强度高于紫铜,在精密冲压时形状保持性更好,适合复杂结构SMT贴片件。
镀层对焊接影响
镀锡焊接性好,镀镍耐蚀抗氧化,镀金接触稳定,不同镀层影响焊接质量和信号稳定性。
铜片镀层不良影响焊接
来料先核对外形与镀层再上机,避免因镀层不良导致焊接问题。
汇流条镀层选择
汇流条镀层可选镀镍、镀金或镀雾锡,增强耐腐蚀性。
铜片平面度要求
设计阶段应确认铜片平面度符合贴片要求,确保贴片精度和良品率。
常见问题
大电流应用应该选择什么材质和表面处理?
大电流应用首选紫铜T2基材,导电率最高。表面处理可选镀镍或镀锡,镀镍耐蚀性好,镀锡降低接触电阻。按实测/图纸确认具体参数。
镀镍和镀锡在焊接性能上有什么区别?
镀锡焊接性最佳,回流焊上锡快、焊点亮;镀镍需活性助焊剂,焊接性一般但耐蚀性更好。按实测/图纸确认具体参数。
铜片厚度公差控制在多少合适?
铜片厚度公差建议±0.05mm,确保贴装一致性。编带包装的贴片件,厚度/平面度是关键控制项。按实测/图纸确认具体参数。